01 octubre 2013

7.02 Clases de Superficies

Antes de comenzar a definir las Machining Operatios de Surface Machining, es conveniente agrupar las superficies en función de sus características geométricas para así poder elegir el Modo de Programación mas adecuado. Es de advertir que hay superficies que puede ser mecanizadas en el Modo Prismatic Machinig, otras en Surface  Machining, y otras en Multiaxis Machining.
Por esta razón es conveniente analizar las distintas superficies de una pieza a mecanizar antes de comenzar con la programación y saber exactamente cuál es el Modo de Programación mas adecuado y la máquina necesaria para su fabricación.
Atendiendo a la zona de la herramienta que realiza el fresado, las primera división que hacemos es la siguiente:
Superficies de mecanizado axial.
Superficies de mecanizado radial.
 
Una vez determinado si el mecanizado es radial o axial, tenemos que ver el nivel de acabado de este mecanizado, es decir, si la operación es de desbaste o afinado:
Superficies mecanizadas por Barrido.
Superficies mecanizadas en modo Tangente.
El primer tipo de mecanizado se realiza cuando es posible mecanizar la superficie de forma tangente a la geometría de la herramienta, bien sea de forma axial o radial.
Cuando no es posible este mecanizado, (tangente), tenemos que realizar un mecanizado “aproximado” para acercarnos lo máximo a la superficie teórica de la pieza. Este tipo de mecanizado se realiza dando muchas pasadas con una herramienta preferentemente esférica, de forma que los resaltes de mecanizado resultantes sean los mínimos posibles con idea de repasar manualmente la superficie hasta que quede dentro de tolerancia.
Por último, tenemos que analizar la geometría de la superficie y
concretar si la fabricación de la pieza necesita:
Máquina de tres ejes.
Máquina de cinco ejes. 
 
 
En la siguiente tabla se muestran las operaciones a realizar con
superficies y las Machining Operations que se pueden aplicar en cada
caso.
En esta tabla, se muestra también el Modo de programación aplicado.
En el Modo Surface Machining, las operaciones mas corrientes son el
Roughing y el Sweeping. La primera para desbaste en tres ejes, y la
segunda, afinado por Barrido en tres ejes.


13 septiembre 2013

1.21 Potencia Efectiva en el Mecanizado

1.21 Potencia Efectiva en el mecanizado. 
Para realizar “grandes desbastes”, la Potencia Efectiva en el Mecanizado podemos definirla como la Potencia máxima que podemos aplicar teniendo en cuenta las limitaciones de la máquina, de la herramienta, y de la pieza. Es muy importante tener en cuenta que una cosa es la Potencia necesaria para realizar un determinado trabajo, y otra cosa es saber si el conjunto de elementos que intervienen, tienen la “Resistencia” necesaria para soportar la Potencia Absorbida aplicada.
Por tanto, la Potencia Efectiva, puede ser definida como la menor entre los siguientes valores: 


-Potencia absorbida por la herramienta
-Potencia nominal de la Máquina
-Rigidez del conjunto del útil y la pieza.


Lógicamente, el Trabajo Efectivo siempre estará limitado por los tres valores anteriores.

Carga máxima de la herramienta.-
La carga máxima de la herramienta, o carga de rotura, es la primera limitación que debemos conocer a la hora de programar un gran desbaste por CN.
Como hemos dicho antes, la Potencia Efectiva en el mecanizado, sólo es aplicable en el caso de realizar grandes desbastes; por este motivo, el cálculo lo efectuaremos para herramientas de gran desbaste; es decir herramientas de Metal Duro con diámetros entre 32 y 40 mm., o  platos de placas intercambiables con diámetros entre 40 y 63 mm.
En el momento de imponer las “condiciones de corte” a las herramientas de gran desbaste, debemos conocer en primer lugar la “capacidad de trabajo” o “carga máxima” de estas herramientas para no sobrepasar nunca estos límites y evitar roturas de herramientas.
Los fabricantes de herramientas deberían suministrar estos datos en sus catálogos comerciales, sin embargo no es una información habitual. Algunos Fabricantes publican datos sobre la velocidad de corte, Avance por filo de corte, y en algunas ocasiones, informan sobre el “Ap” y el “Ae” máximo recomendado.
En base a mi experiencia profesional, puedo confirmar que los datos sobre la sección de corte que publican los Fabricantes son excesivas y no se debería llegar nunca al 50% de estas prestaciones, a menos que dicho Fabricante garantice fehacientemente la carga máxima o capacidad de trabajo de esta herramienta.
En el siguiente esquema se muestra un ejemplo de la sección de corte máxima recomendada por un famoso Fabricante de herramientas, donde podemos ver que para mecanizar Aluminio, con una herramienta integral de Metal Duro con Diámetro 40 mm., recomienda una Vc=500 mts/min., y un espesor de viruta, Fz = 0,15 mm.
En el tercer caso, cuando Ap=Ae, permite una sección de corte de 16 cm2. En el caso primero y segundo, no especifica el valor de Ap, por lo que no está determinada la sección de corte recomendada.
 
 
Si calculamos la Potencia Absorbida en las condiciones de corte del tercer caso, comprobamos que la sección de corte es de 16 cm2., las r.p.m. serían de 3.981 rev/min, tomando una velocidad de corte de 500 mts/min.
Considerando que esta herramienta tiene 4 filos de corte y el espesor de virutas recomendado es de 0,15 mm/z, el avance que correspondería sería de 2.389 mm/min, o 238 cm/min.
Si multiplicamos la sección de corte de 16 cm2 por el avance en cm de 238 cm/min., obtenemos un volumen de virutas de 2.308 cm3/min.
Teniendo en cuenta que el facto “Q” del material que estamos trabajando es de 55 cm3/Kw, la Potencia absorbida en este mecanizado, sería de 2.308/55 = 69,23 Kw.
El valor de 69,23 Kw obtenido, es un valor extremadamente severo para una herramienta de D=40mm. En base a mi experiencia profesional, este valor no debería sobrepasar nunca una carga superior a 30 Kw. A continuación expongo algunos ejemplos con valores en torno a los 30 Kw., con diferentes condiciones de corte, y un comentario sobre la aplicación de cada uno de ellos.
Utilizando la Hoja de Cálculo adjunta, comprobamos que las condiciones de corte recomendada por el Fabricante, llega a 69 Kw de Potencia Absorbida, condiciones que descartamos por considerarlas excesivas.
 
 
Acercándonos a la realidad, y en el supuesto de hacer un desbaste interior o desbaste de cajas, cambiamos las condiciones de corte recomendadas e imponemos unas condiciones mas suaves y realista.
En este ejemplo puedes ver que el Ae=D, o sea Ae=40mm. El valor de este parámetro es muy importante mantenerlo a Ae=D aunque el ancho de pasada no llegue a este valor, porque la herramienta, tomará este valor en el momento de penetrar en rampa en el material y en el mecanizado de rincones cuando la trayectoria cambia de dirección.
  

Si tenemos la seguridad de que la herramienta no penetrará en rampa en el material, y además no va a realizar cambios bruscos de dirección, y sólo hace mecanizando exterior y contornos, las condiciones de corte las podemos variar para disminuir el tiempo de mecanizado sin variar la Potencia Absorbida.
 
 
En el siguiente gráfico podemos representar de forma esquemática que la “capacidad de trabajo” o “carga máxima” de las herramientas está en razón directa al diámetro.
 
Potencia Nominal de la Máquina.-
La segunda limitación que debemos tener muy en cuenta, es la Potencia Nominal de la Máquina.
En el supuesto de que una herramienta tenga una capacidad de trabajo de 32 Kw, y el mecanizado lo realizamos en una Máquina de potencia Nominal de 30 KW., las condiciones de corte deben ser disminuidas y adaptadas a la máquina, en el caso de que ésta sea inferior a la de la herramienta.
La Potencia Nominal de la Maquina es un valor fijo que puede ser reducido en función del estado de conservación de la misma.
En el siguiente esquema podemos representar la Potencia Nominal de una Máquina de 20 Kw.
Rigidez de la Pieza.-
La última limitación que debemos tener en cuenta es la rigidez de la pieza. Cuando empezamos un mecanizado en desbaste con un stock macizo y una buena cogida al útil, es posible mecanizar sin ninguna restricción respecto a la rigidez de la pieza.
 
 
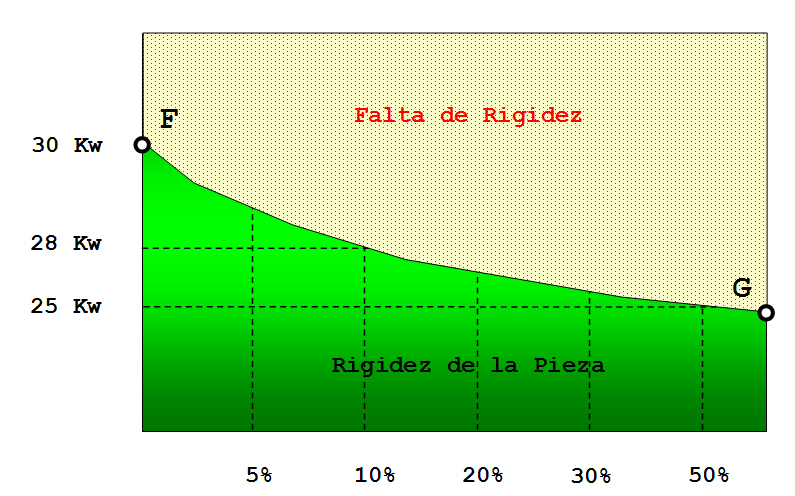
En el caso de estar la pieza parcialmente desbastada existiendo zonas con falta de rigidez, o en el caso deque el desbaste se realice en un útil de escuadra o inclinado que no sea robusto, es necesario reducir la Potencia Efectiva del mecanizado porque en el supuesto de que la herramienta y la máquina resistan los esfuerzos del mecanizado, la pieza o el útil no soportaran los esfuerzos aplicados. En casos limites de falta de rigidez del conjunto, la potencia aplicada puede ser disminuida hasta en un 50% de la Potencia efectiva del mecanizado.
  
 
No existen reglas concretas para valorar esta disminución por falta de rigidez del Conjunto, siendo un valor a decidir por el Programador en base a su experiencia profesional en este ámbito.
En el siguiente gráfico representamos La Potencia absorbida de un mecanizado que consume 30Kw., y podemos ver que estos 30 Kw se van reduciendo conforme avanza el porcentaje de Mecanizado, de forma que cuando el mecanizado llega al 50%, la Potencia máxima se queda reducida a 25 Kw.
 
Conclusión.-
Para determinar las condiciones de corte correctas para las herramientas de desbaste, debemos seguir el siguiente procedimiento:
Calcular las r.p.m. y Avance de la herramienta según recomendaciones del Fabricante y nuestra experiencia profesional.
Estudiar dimensiones de la operación de desbaste y asignar una valor adecuado para Ap y Ae, intentando buscar algún dato en el catálogo de herramientas del Fabricante.
Calcular la Potencia absorbida en el mecanizado y reducir este valor si sobrepasa los limites de Potencia Nominal de la Máquina o la Rigidez de la Pieza.
Según el siguiente esquema, la Potencia Efectiva deberá estar siempre dentro de la zona de “Trabajo Efectivo” 
La Zona C-E, limita la Potencia Absorbida por riesgo de rotura de herramienta.
La Zona E-H, limita la Potencia Absorbida por falta de Potencia Nominal de Máquina.
La Zona H-G, limita la Potencia Absorbida por falta de rigidez del Conjunto.
El Trabajo Efectivo quedará limitado por la curva C-E-H-G.

09 septiembre 2013

9.04 Como mecanizar una Pieza en Útil Inclinado.-

PRIMERA PARTE à Creación De Modelos.-
El contenido de esta Práctica se trata de mecanizar una Pieza Plana con un lateral inclinado en una Máquina de tres ejes.
Si la Máquina es de tres ejes y la pieza tiene un lateral inclinado, necesitamos la utilización de un suplemento inclinado que sea capaz de orientar la pieza de forma que el lateral inclinado quede situado de forma horizontal para poderlo mecanizar.


Para comenzar con este Ejercicio, debemos descargar los siguientes ficheros:
 
 
SEGUNDA PARTE: à Creación de Conjuntos.-
Una vez descargados todos los ficheros, debemos guardarlos en una misma carpeta para poder crear los CATProduts fácilmente.
El primer CATProduct a crear será “Conjunto Pieza-Stock.CATProduct”, que es el conjunto de la Pieza y el Stock, aplicando las Constraints necesarias.
Este Conjunto contiene la Pieza dentro del Stock, de forma que el Stock quede “Fixe”, la cara inferior de la pieza tenga “Coincidencia” con la cara inferior del Stock, (la cara que tiene los taladros de 14 para fijas).
En la vista en Planta, debemos situar la Pieza en el centro del Stock.
Una vez impuestas todas las Constraints, guardar el conjunto como “Conjunto Pieza-Stock.CATProduct.
 
El siguiente Conjunto será el formado por el Util Plano, el Conjunto Pieza-Stock, y las fijas de centrajes.
Para montar este conjunto, empezamos por imponer la Contraint “Fix” al útil plano, después añadimos dos veces la fija de centraje, haciendo coincidencia con los dos taladros “Rojos”, (los que están en medio de los verdes), y un “Offset” de 30 mm entre la parte superior de la fija y la superficie plana del Útil.
Por último, una vez posicionadas las fijas, añadir el conjunto Pieza.Stock haciendo coincidencia de la cara inferior de este conjunto con la superior del Útil Plano, y Coincidencia también de las dos fijas con los taladros de D=14mm del Stock.
Después guardamos este fichero como “Conjunto Pieza-Stock.CATProduct”.
 
Por último necesitamos crear otro conjunto con el Suplemento inclinado.
Abrimos un CATProduct Nuevo y añadimos todos los elementos descargados comenzando por hacer “Fix” el Útil Plano, montando dos fijas en los taladros “Rojos” de Útil, (los que están en medio de los azules).
A continuación, montamos el suplemento inclinado haciendo “Coincidencia” entre la cara superior del útil con la inferior del suplemento y coincidencia también con las dos fijas de centraje.

Por último, sólo nos queda añadir el conjunto Pieza-Stock.CATProduct, haciendo coincidencia entre la cara inclinada del suplemento con la cara inferir del conjunto Pieza-Stock, y coincidencia también con las dos fijas de centraje con los taladros de D=14 mm. Del Stock. 
TERCERA PARTE: Creación del CATProcess.-
Una vez que tenemos definidos todos los Conjuntos que intervienen el Mecanizado, lo siguientes es decidir el Proceso de Mecanizado, decidiendo cual va ser la Posición 1 y la Posición 2.
En este Proceso se trata de mecanizar una Pieza con un lado inclinado, en una Máquina de tres ejes; por este motivo ha sido necesario construir un suplemento inclinado.
En el Proceso hay dos opciones: comenzar por el Mecanizado Plano, o comenzar por el Mecanizado inclinado. Si comenzamos por el mecanizado plano, cuando tengamos que mecanizar el inclinado, nos quedamos sin cogida de la Pieza. Por este motivo, comenzaremos por el mecanizado en el útil inclinado y terminaremos con el mecanizado en el útil plano.
En Primer lugar, abrimos un nuevo fichero CATProcess, y definimos dos Part Operations, uno para el Mecanizado Inclinado y otro para el inclinado.
El primer Part Operation elegiremos una Máquina de tres ejes, como CATProduct el Conjunto Útil Inclinado, y el Sistema de referencia que estará situado en el centro del taladro de D=20 de este útil, alineando el Eje “X” paralelo a la mayor dimensión del útil, y el Eje “Y” paralelo a la menor dimensión. El Eje “Z” quedará en posición vertical a los dos anteriores.


Para la Simulación, elegiremos como “Design Part of simulation”, la Pieza, como fixture, el útil plano y el suplemento inclinado, y finalmente se elegirá el Fixture.
Una vez que realicemos la operación del mecanizado del nervio inclinado, damos “Replay Video Full” para visualizar como queda la pieza y guardar el resultado como “Stock Posicion 2.cgr” en la misma carpeta donde están guardados los demás ficheros.
Una vez guardado este fichero, nos servirá para utilizarlo como stock en la posición 2.


 A continuación abrimos el conjunto Útil plano y añadimos el Componente existente “Stock Posicion 2.cgr”.
Podremos comprobar que el fichero cgr no queda posicionado en el lugar correcto por lo que tenemos que posicionarlo en el mismo lugar que el Stock mediante la función “Snap” de modulo de Assembly Design.(esta transformación lserá explicada en otro capítulo).


Una vez transformado mediante “Snap”, el fichero cgr quedará posicionado de la siguiente forma:


Después de posicionar el fichero cgr en la posición correcta, guardaremos el de nuevo el fichero “Conjunto Útil Plano” que ya tendrá ubicado el modelo cgr.
Para realizar la Práctica, puedes omitir este paso de posicionar el fichero cgr hasta que consigas hacerlo, dejando el Conjunto Útil Plano como estaba.

Cerramos todos los ficheros y abrimos de nuevo el Fichero Process1.CATProcess y definimos el Part Operations.2 y el Manufacturing Program.2.
Para definir el Part Operations.2, elegimos una máquina de tres ejes, el Product “Conjunto Útil Plano con el cgr.CATProduct”, y el sistema de referencia en el taladro de D=20 del Útil Plano con la orientación del Eje “X” paralelo a la mayor longitud y el Eje “Y” paralelo a la longitud menor. El Eje “Z” quedará perpendicular a los dos anteriores.


Ahora podrás comprobar que en el Product List aparecen dos CATProduct, uno el del útil inclinado y otro el del útil plano.
Para la visualización puedes elegir la Pieza dentro del Conjunto Útil Plano, el stock puedes elegir el fichero cgr, (si lo has incluido en el CATProduct), dentro del mismo conjunto, y como fixture la Placa del útil plano. 
 
Una vez definida la Part Operations, ya se puede empezar a programar la pieza